

Автоматическая термоусадочная упаковочная машина: тренды 2026 года
2026-09-25
- Эволюция термоусадочной упаковки: от механики к интеллектуальным системам
- Ключевые технологические драйверы рынка упаковки 2026
- Типичные ошибки при выборе и эксплуатации оборудования
- Специфика упаковки порошковых и гранулированных материалов
- Критерии оценки поставщика: на что смотреть в 2026 году
- Экономическое обоснование модернизации
- Заключение и следующие шаги
Эволюция термоусадочной упаковки: от механики к интеллектуальным системам
Главное за 30 секунд
- Интеграция IoT и предиктивной аналитики: В 2026 году автоматическая термоусадочная упаковочная машина перестает быть просто механическим узлом, превращаясь в элемент Industry 4.0 с возможностью удаленного мониторинга износа ТЭНов и точности позиционирования пленки.
- Энергоэффективность как критерий ROI: Новые стандарты энергопотребления требуют снижения удельных затрат на кВт·ч/упаковку на 15-20% за счет модульных нагревательных камер и рекуперации тепла, что напрямую влияет на себестоимость продукции.
- Гибкость под мультиформатность: Рынок диктует необходимость быстрой переналадки (менее 15 минут) между различными типами тары (ПЭТ, стекло, металл) без замены основных узлов конвейера, что достигается через сервоприводы и адаптивные алгоритмы натяжения пленки.
Рынок промышленной упаковки переживает фундаментальный сдвиг. Если еще пять лет назад ключевым параметром при закупке оборудования была исключительно скорость цикла (упаковок в минуту), то в 2026 году фокус сместился на общую эффективность оборудования (OEE) и гибкость производственной линии. Автоматическая термоусадочная упаковочная машина: тренды 2026 года — это не просто прогноз, а отражение текущих требований производителей FMCG, химических реагентов и строительных материалов к надежности и адаптивности своих активов.
Современные инженерные решения должны отвечать жестким требованиям стандартов ТР ТС 010/2011 «О безопасности машин и оборудования» и европейским директивам CE, обеспечивая при этом бесшовную интеграцию в существующие ERP-системы предприятия. Мы наблюдаем отказ от универсальных «монолитных» решений в пользу модульных систем, где каждый компонент — от подающего конвейера до туннельной печи — может быть масштабирован или заменен без остановки всей линии.
В нашей практике внедрения линий для порошковых и гранулированных продуктов мы неоднократно сталкивались с ситуацией, когда экономия на этапе проектирования системы натяжения пленки приводила к перерасходу расходных материалов до 12%. Это скрытые убытки, которые часто не учитываются в первоначальной смете, но становятся очевидными через полгода эксплуатации. Именно поэтому выбор поставщика, способного предложить не просто «железо», а комплексное технологическое решение, становится решающим фактором.
Ключевые технологические драйверы рынка упаковки 2026
Анализ запросов промышленных покупателей и технических спецификаций ведущих производителей оборудования позволяет выделить три основных вектора развития термоусадочных технологий. Эти тренды формируют новый стандарт качества, от которого невозможно отступать при модернизации производства.
1. Цифровизация и предиктивное обслуживание (IIoT)
В 2026 году наличие интерфейса Modbus TCP/IP или Profinet стало базовым требованием, а не опцией. Современные автоматические термоусадочные упаковочные машины оснащаются датчиками вибрации на двигателях транспортера и термопарами нового поколения в зонах нагрева. Данные передаются в облачную платформу или локальный SCADA-контроллер, позволяя инженерам прогнозировать выход из строя нагревательных элементов за 48–72 часа до критического отказа.
Это решает одну из главных болевых точек B2B-сектора — незапланированные простои. Например, неравномерный прогрев туннеля всего на 3-5°C может привести к деформации этикетки на ПЭТ-бутылке или разрыву шва на групповой упаковке мешков с цементом. Системы автоматической калибровки PID-регуляторов теперь корректируют мощность ТЭНов в реальном времени, компенсируя колебания напряжения в сети, что особенно актуально для регионов с нестабильной энергетической инфраструктурой.
Рекомендация инженера: При закупке оборудования требуйте демонстрации работы системы диагностики в режиме реального времени. Отсутствие возможности экспорта логов ошибок в формате CSV или JSON свидетельствует об устаревшей архитектуре контроллера.
2. Экологичность и работа с тонкими пленками
Глобальный тренд на снижение использования пластика заставляет производителей переходить на пленки толщиной 35–45 мкм (вместо стандартных ранее 60–80 мкм). Работа с такими материалами требует прецизионной точности механизмов захвата и сварки. Старые модели оборудования, рассчитанные на толстый ПВХ или ПЭТ, часто рвут тонкую биоразлагаемую пленку из-за избыточного механического давления.
Новые генерации упаковщиков используют сервомоторы для управления подачей рукава пленки, что обеспечивает натяжение с точностью до 0,1 Н. Кроме того, современные туннельные печи оснащаются системами рекуперации тепла, направляющими отработанный горячий воздух обратно в зону предварительного нагрева, что снижает общее энергопотребление линии на 18-22%.
3. Модульность и быстрая смена формата (SMED)
Концепция бережливого производства (Lean Manufacturing) требует сокращения времени переналадки. В 2026 году нормой считается смена формата упаковки (например, с бутылок 0,5 л на банки 1,0 л) за время менее 15 минут. Это достигается за счет использования быстроразъемных соединений, направляющих безинструментальной регулировки и сохранения рецептов настроек в памяти HMI-панели оператора.
Компании, игнорирующие этот аспект, сталкиваются с падением OEE ниже 65%, так как значительная часть смены уходит не на производство, а на настройку оборудования. Интеграция таких решений требует глубокого понимания процессов, чем успешно занимается ООО «Инкоу Жуйфэн Порошковое Оборудование», предлагая линии, адаптированные под частую смену номенклатуры без потери точности позиционирования.
Типичные ошибки при выборе и эксплуатации оборудования
Несмотря на доступность информации, многие закупщики и главные инженеры допускают системные ошибки при спецификации термоусадочных линий. Разберем наиболее критичные из них, основываясь на анализе сервисных обращений за последние два года.
| Ошибка выбора / эксплуатации | Последствия для производства | Техническое решение (Best Practice 2026) |
|---|---|---|
| Игнорирование аэродинамики туннеля | «Эффект паруса»: легкая тара переворачивается или смещается на конвейере внутри печи. Неравномерная усадка, брак до 8%. | Использование туннелей с регулируемым направлением воздушных потоков (верхний/нижний дюзы) и сетчатыми конвейерами с низким коэффициентом трения. |
| Неверный подбор мощности ТЭНов | При работе на максимальной скорости пленка не успевает прогреться («апельсиновая корка»). При снижении скорости — перегрев и оплавление. | Зонированный нагрев (минимум 3 зоны) с независимым PID-регулированием. Расчет мощности с запасом 20% от пиковой нагрузки. |
| Отсутствие стабилизации напряжения | Скачки напряжения приводят к выгоранию симисторов и изменению температуры нагрева, что вызывает разрыв шва. | Обязательная установка промышленных стабилизаторов или использование систем питания с компенсацией реактивной мощности. |
| Универсализация вместо специализации | Попытка упаковывать тяжелые мешки (25-50 кг) и легкие флаконы на одной машине без смены шнеков и звездочек ведет к быстрому износу цепи. | Разделение линий или использование модулей быстрой замены транспортирующих элементов, как в сериях HG5000 и HG8000. |
Особое внимание стоит уделить проблеме аэродинамики. В одном из кейсов на заводе сухих строительных смесей мы столкнулись с тем, что при скорости линии свыше 40 упаковок в минуту пакеты с весом 5 кг начинали «гулять» внутри туннеля. Причина крылась в ламинарном потоке воздуха, который создавал избыточное давление с одной стороны. Решение заключалось в установке перфорированных экранов внутри туннеля и замене сплошного конвейера на сетчатый с шагом ячейки 10×10 мм. Это позволило стабилизировать поток и снизить брак с 6% до 0,4%.
Специфика упаковки порошковых и гранулированных материалов
Упаковка сыпучих продуктов представляет собой отдельный класс инженерных задач. Здесь автоматическая термоусадочная упаковочная машина работает в связке с фасовочным комплексом, и требования к ней существенно отличаются от упаковки жидкостей или твердых предметов.
Основные вызовы при работе с порошками (цемент, удобрения, корма, химические реагенты):
- Пылеобразование: Микрочастицы пыли оседают на нагревательных элементах и датчиках, снижая их эффективность и вызывая ложные срабатывания. Оборудование должно иметь исполнение IP54 и выше, с системой самоочистки оптики фотоэлементов.
- Деформация тары: Мягкие мешки (Биг-Бэги или мешки по 25-50 кг) после фасовки имеют нестабильную геометрию. Термоусадка должна не только фиксировать продукт, но и придавать упаковке товарный вид, убирая излишки воздуха (функция деаэрации перед входом в туннель).
- Абразивный износ: Транспортировка тяжелых мешков требует усиленных цепей конвейера и роликов из закаленной стали.
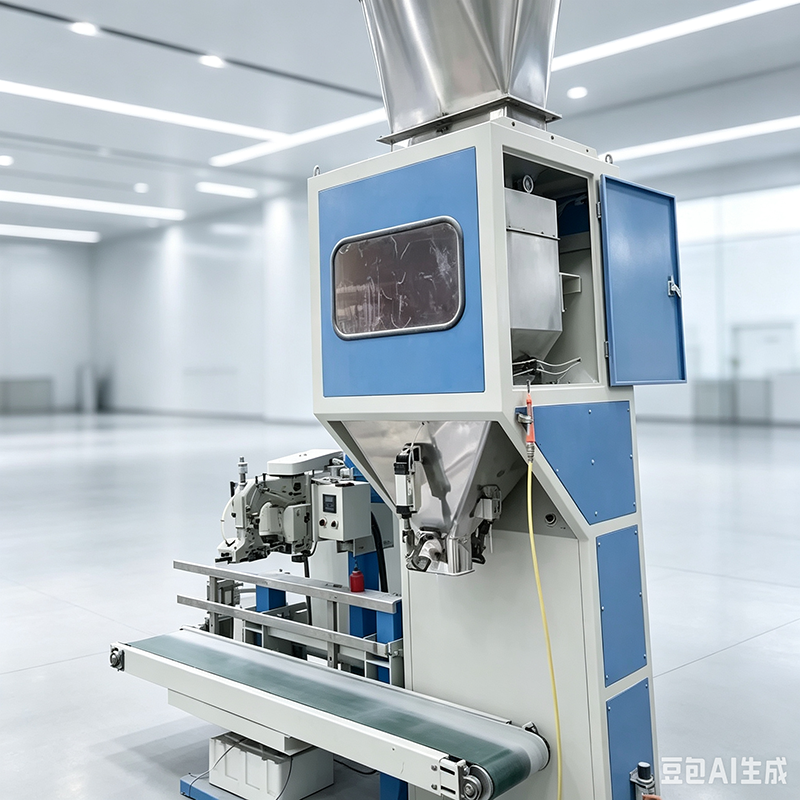
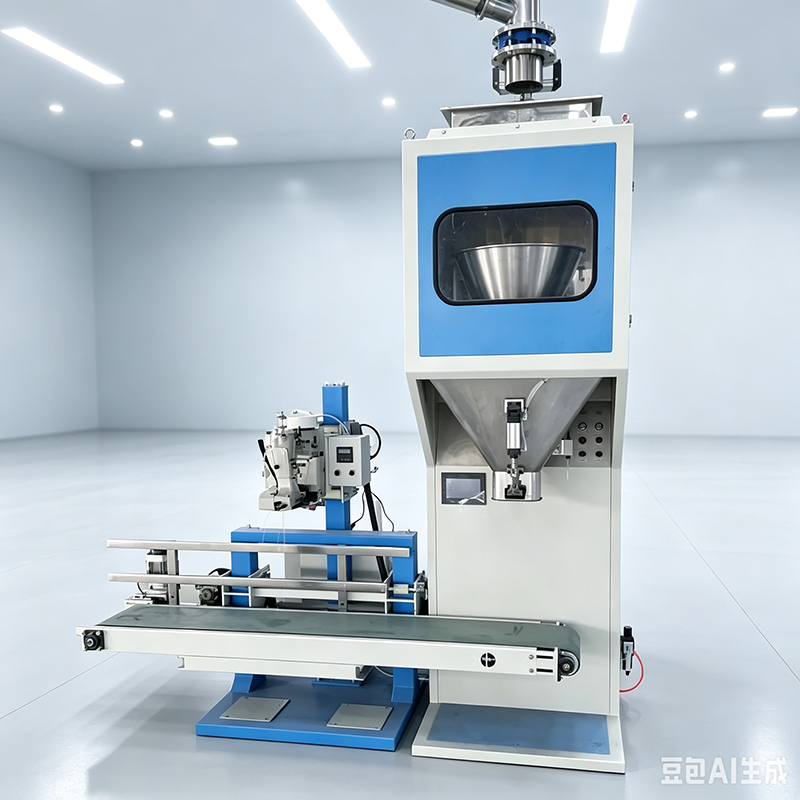
В портфеле решений ООО «Инкоу Жуйфэн Порошковое Оборудование» представлены специализированные линейки, такие как упаковочная машина для уплотнённых порошков HG5000 и упаковочная машина для гранул HG8000. Эти разработки созданы с учетом специфики абразивных сред. Например, модель HG5000 интегрирует систему предварительного уплотнения мешка, что позволяет использовать более тонкую термоусадочную пленку без риска повреждения углов тары при транспортировке.
Географическое положение производственной базы компании в городе Инкоу (провинция Ляонин), в непосредственной близости от морского порта и транспортных артерий, обеспечивает высокую логистическую эффективность поставок такого габаритного оборудования. Для российских заказчиков это означает сокращение сроков доставки и возможность оперативной поставки запасных частей, что критически важно для поддержания непрерывности производственного цикла.
Критерии оценки поставщика: на что смотреть в 2026 году
Выбор партнера для поставки упаковочного оборудования — это стратегическое решение. Рынок насыщен предложениями, но качество варьируется от кустарных сборок до высокотехнологичных EPC-проектов. Вот чек-лист, который поможет отсеять ненадежных вендоров:
- Наличие собственных инженерных разработок и патентов.
Избегайте компаний, которые являются исключительно торговыми домами. Производитель должен иметь собственное КБ. ООО «Инкоу Жуйфэн Порошковое Оборудование» располагает рядом технологических патентов в области порошковой инженерии, что гарантирует адаптацию оборудования под конкретные физико-химические свойства вашего продукта, а не продажу коробочного решения.
- Соответствие стандартам сертификации.
Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС) для легальной эксплуатации в РФ и странах ЕАЭС. Наличие сертификатов ISO 9001 подтверждает наличие системы менеджмента качества на всех этапах — от закупки комплектующих до финального тестирования.
- Возможность EPC-контракта («под ключ»).
Поставщик должен брать на себя не только отгрузку «железа», но и шеф-монтаж, пусконаладочные работы (ПНР) и обучение персонала. Комплексный подход, включающий техническое консультирование и инжиниринговое проектирование, снимает с заказчика риски несовместимости оборудования с существующей линией.
- Прозрачность цепочки поставок и логистики.
Уточняйте сроки изготовления и наличие складской программы запчастей. Компания, экспортирующая продукцию в Японию, Южную Корею и страны СНГ, как правило, имеет более высокие стандарты контроля качества, чем игроки, ориентированные только на внутренний рынок.
Экономическое обоснование модернизации
Внедрение современной автоматической термоусадочной упаковочной машины окупается не только за счет увеличения скорости, но и за счет снижения операционных расходов (OPEX). Давайте посчитаем экономию на примере среднего производства.
Переход на пленку меньшей толщины (с 60 мкм до 45 мкм) дает экономию материала около 25%. При годовом потреблении пленки на сумму 10 млн рублей, это прямая выгода в 2,5 млн рублей. Добавим сюда снижение энергозатрат на 15% благодаря новым туннельным печам с рекуперацией и уменьшение простоев на 40% за счет предиктивной диагностики. Срок окупаемости (ROI) современного оборудования класса HG1000 или HG5000 составляет в среднем 14-18 месяцев, что является отличным показателем для промышленного актива.
Кроме того, качественная термоусадка снижает процент боя и повреждения товара при логистике. Для хрупких товаров или продуктов, чувствительных к влаге (гигроскопичные порошки), герметичность термоусадочного кокона является гарантией сохранения потребительских свойств до момента открытия конечным пользователем.
Заключение и следующие шаги
Тренды 2026 года ясно показывают: будущее за умными, энергоэффективными и гибкими упаковочными решениями. Автоматическая термоусадочная упаковочная машина перестала быть изолированным устройством, став ключевым звеном в цифровой экосистеме завода. Игнорирование этих тенденций ведет к росту себестоимости и потере конкурентоспособности.
Компания ООО «Инкоу Жуйфэн Порошковое Оборудование» готова предложить вам не просто оборудование, а технологическое партнерство. Наша экспертиза в области порошковых технологий, подтвержденная успешными проектами в Китае и за рубежом, позволяет нам решать самые сложные задачи по автоматизации фасовки и упаковки. Мы понимаем, что каждая тонна продукта, каждый грамм порошка имеют значение для вашего бизнеса.
Не откладывайте модернизацию на потом. Каждый день работы на устаревшем оборудовании — это упущенная прибыль и повышенные риски.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующую вас модель. Наши инженеры проведут бесплатный аудит вашей текущей линии и предложат оптимальное решение, будь то компактная машина HG1000 для микропорошков или мощная линия HG5000 для тяжелых грузов.