

Высококачественный известный поставщик воздушно центробежный классификатор
2026-08-23
- Воздушный классификатор: критерии выбора и технические нюансы для промышленного применения
- Принцип работы и конструктивные особенности центробежного сепаратора
- Сравнение технологий: воздушная классификация против механического просеивания
- Ключевые параметры при выборе оборудования для вашего производства
- Интеграция в производственную линию: роль EPC-подхода
- Часто задаваемые вопросы
- Логистика и надежность поставок из Китая
- Заключение: инвестиции в качество и эффективность
Воздушный классификатор: критерии выбора и технические нюансы для промышленного применения
Выбор оборудования для тонкой сепарации порошков — это не просто покупка машины, а инвестиция в стабильность всего производственного цикла. Воздушный классификатор является ключевым узлом в линиях сверхтонкого измельчения, определяющим конечную гранулометрию продукта. В нашей практике мы неоднократно сталкивались с ситуацией, когда предприятия экономили на этапе проектирования системы классификации, что приводило к перерасходу электроэнергии до 30% и невозможности достичь требуемой дисперсности (D97 < 10 мкм). Правильно подобранный центробежный сепаратор позволяет не только улучшить качество продукции, но и снизить износ мелющего оборудования за счет своевременного вывода готового фракционного материала из рабочей зоны.
Рынок предлагает множество решений, от простых гравитационных сепараторов до сложных многоступенчатых систем с динамическими лопаточными колесами. Однако для российского и международного рынка B2B критически важны не только технические характеристики, но и соответствие стандартам надежности, ремонтопригодности и логистической доступности запчастей. В этой статье мы разберем устройство воздушных классификаторов, сравним их с альтернативными технологиями и объясним, почему интеграция решений от проверенных производителей, таких как ООО «Инкоу Жуйфэн Порошковое Оборудование», обеспечивает долгосрочную экономическую эффективность.
Принцип работы и конструктивные особенности центробежного сепаратора
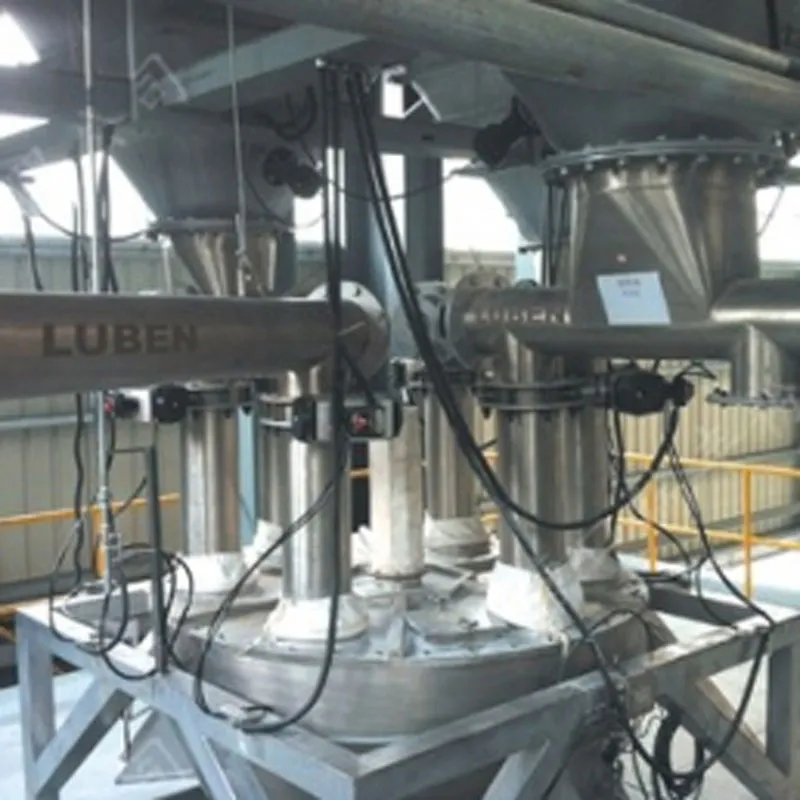
Основой эффективной работы любой мельницы или линии помола является точное разделение частиц по размеру. Воздушный классификатор использует комбинацию аэродинамических сил и центробежной силы для разделения порошка на крупную и мелкую фракции. Процесс происходит в камере классификации, где материал подается потоком транспортирующего воздуха.
Ключевым элементом здесь является ротор (лопаточное колесо). При вращении он создает центробежное поле. Крупные частицы, обладающие большей массой, отбрасываются к стенкам камеры под действием центробежной силы и возвращаются в зону измельчения. Мелкие частицы, увлеченные потоком воздуха, преодолевают центробежный барьер и проходят через лопасти ротора, попадая в систему сбора готового продукта (циклон или рукавный фильтр).
Влияние частоты вращения ротора на гранулометрию
Частота вращения ротора — главный параметр, регулирующий размер получаемой фракции. Чем выше скорость вращения, тем сильнее центробежная сила, и тем более мелкие частицы отсеиваются. Однако здесь существует физическое ограничение. При чрезмерном увеличении скорости возникает турбулентность, которая может нарушить ламинарность потока и привести к “проскоку” крупных частиц в готовый продукт. В наших испытаниях оптимальный диапазон частоты вращения для большинства оксидных материалов составляет от 1500 до 4500 об/мин, в зависимости от диаметра ротора.
Важно понимать, что воздушный классификатор не работает изолированно. Его эффективность напрямую зависит от стабильности подачи материала и постоянства расхода воздуха. Любые пульсации в системе питания приводят к колебаниям качества продукта. Именно поэтому современные системы, такие как те, что разрабатывает команда инженеров в Инкоу, оснащаются частотными преобразователями (VFD) для плавной регулировки скорости ротора и датчиками давления для мониторинга воздушного потока в реальном времени.
Аэродинамика и сопротивление системы
Сопротивление воздушному потоку — это то, за что вы платите электроэнергией. Конструкция лопаток ротора и форма камеры классификации должны минимизировать гидродинамические потери. Мы наблюдали случаи, когда неоптимизированная геометрия лопаток приводила к падению производительности установки на 15-20% при сохранении тех же энергозатрат. Использование профилей с низким коэффициентом сопротивления и точная балансировка ротора позволяют снизить нагрузку на вентилятор и уменьшить шумовые характеристики оборудования.
Для обеспечения высокой точности среза фракции важно поддерживать постоянную скорость воздуха в зоне классификации. Это достигается за счет правильного подбора вентилятора и настройки дроссельных заслонок. Если скорость воздуха слишком низкая, материал будет оседать в трубопроводах; если слишком высокая — возрастут энергозатраты и износ элементов системы.
Сравнение технологий: воздушная классификация против механического просеивания
Многие производители, особенно на начальных этапах модернизации производства, стоят перед выбором: использовать традиционные вибрационные сита или перейти на пневматическую классификацию. Для материалов с размером частиц менее 45 микрон (mesh 325) воздушный классификатор является безальтернативным решением. Механические сита на таких фракциях быстро забиваются, требуют постоянной очистки и имеют низкую пропускную способность.
Ниже приведено детальное сравнение двух технологий для принятия обоснованного решения.
| Параметр сравнения | Воздушный классификатор (Центробежный) | Вибрационное сито (Механическое) |
|---|---|---|
| Минимальный размер фракции | До 2-5 мкм (в зависимости от материала) | Практический предел 45-75 мкм |
| Производительность | Высокая, непрерывный процесс | Ограничена площадью сетки, требует пауз на очистку |
| Износ рабочих органов | Низкий (нет контакта частиц с металлом в зоне среза) | Высокий (абразивный износ сетки) |
| Энергопотребление | Среднее/Высокое (затраты на создание воздушного потока) | Низкое (только привод вибратора) |
| Обслуживание | Проверка подшипников и балансировка ротора | Частая замена сеток, очистка ячеек |
| Применимость для липких материалов | Требует специальной подготовки воздуха (осушение) | Крайне низкая (быстрое залипание) |
Как видно из таблицы, для производства микропорошков, используемых в электронике, фармацевтике и производстве advanced ceramics, воздушная классификация является единственно viable опцией. Механическое просеивание здесь просто физически не способно обеспечить необходимую точность и чистоту продукта.
Однако, у воздушной классификации есть свои сложности. Она чувствительна к влажности материала. Если влажность превышает 1-2%, частицы начинают агломерироваться, что искажает результаты сепарации. В таких случаях требуется предварительная сушка или использование систем классификации с подачей горячего воздуха. Инженеры ООО «Инкоу Жуйфэн Порошковое Оборудование» учитывают эти нюансы на этапе проектирования, предлагая интегрированные решения, включающие сушильные модули, если анализ сырья показывает повышенную гигроскопичность.
Ключевые параметры при выборе оборудования для вашего производства
Запрос коммерческого предложения без понимания технических требований — распространенная ошибка. Чтобы поставщик мог подобрать оптимальную модель, необходимо предоставить следующие данные. Отсутствие хотя бы одного из этих параметров приводит к неточностям в расчете и риску несоответствия оборудования задачам.
- Гранулометрический состав сырья (Feed Size Distribution). Необходимо знать не только максимальный размер кусков, но и распределение частиц по размерам. Наличие большого количества “слишком мелких” частиц в сырье может перегрузить систему аспирации.
- Требуемая тонина продукта (Cut Point). Укажите целевое значение D50 или D97. Например, “D97 < 10 мкм”. Также важно указать допустимое содержание крупной фракции (oversize). Обычно стандарт составляет не более 1-2%.
- Физико-химические свойства материала. Плотность (насыпная и истинная), твердость по Моосу, абразивность, гигроскопичность, температура плавления. Для абразивных материалов (карбид кремния, корунд) требуется использование износостойких покрытий или керамических элементов.
- Требуемая производительность (Throughput). Указывается в кг/час или тоннах/час. Важно помнить, что производительность обратно пропорциональна тонине помола. Чем мельче требуется продукт, тем ниже производительность классификатора при той же мощности.
- Параметры сжатого воздуха (если используется струйная мельница). Давление и расход воздуха критичны для работы гибридных систем. Нестабильное давление приводит к пульсациям качества продукта.
В нашей практике был случай, когда клиент заказал классификатор для обработки диоксида титана, не указав его высокую склонность к агрегации. В результате оборудование показало производительность на 40% ниже заявленной из-за постоянного образования комков в зоне классификации. Проблема была решена установкой ультразвукового дезагрегатора перед входом в классификатор. Этот пример подчеркивает важность полного технического аудита сырья перед закупкой.
Интеграция в производственную линию: роль EPC-подхода
Покупка отдельного классификатора редко решает проблему полностью. Эффективность сепарации зависит от согласованности работы всех узлов линии: питателя, мельницы, классификатора и системы пылеулавливания. Разрозненное оборудование от разных производителей часто приводит к проблемам с интерфейсами и управлением.
Именно здесь проявляется преимущество работы с компаниями, предоставляющими комплексные EPC-услуги (Engineering, Procurement, Construction). ООО «Инкоу Жуйфэн Порошковое Оборудование», расположенное в стратегически важном логистическом узле города Инкоу (провинция Ляонин), реализует именно такой подход. Благодаря близости к порту Бохайского моря и транспортной магистрали Шэньян–Хайкоу, компания обеспечивает не только быструю отгрузку, но и полный контроль над качеством на всех этапах.
Компания обладает собственными патентами в области технологий помола и классификации. В портфеле решений присутствуют не только воздушные классификаторы, но и кольцевые мельницы, струйные мельницы, а также вторичные классификаторы для повышения точности сепарации. Такой широкий ассортимент позволяет инженерам компании подбирать оптимальную конфигурацию линии, избегая “узких мест”.
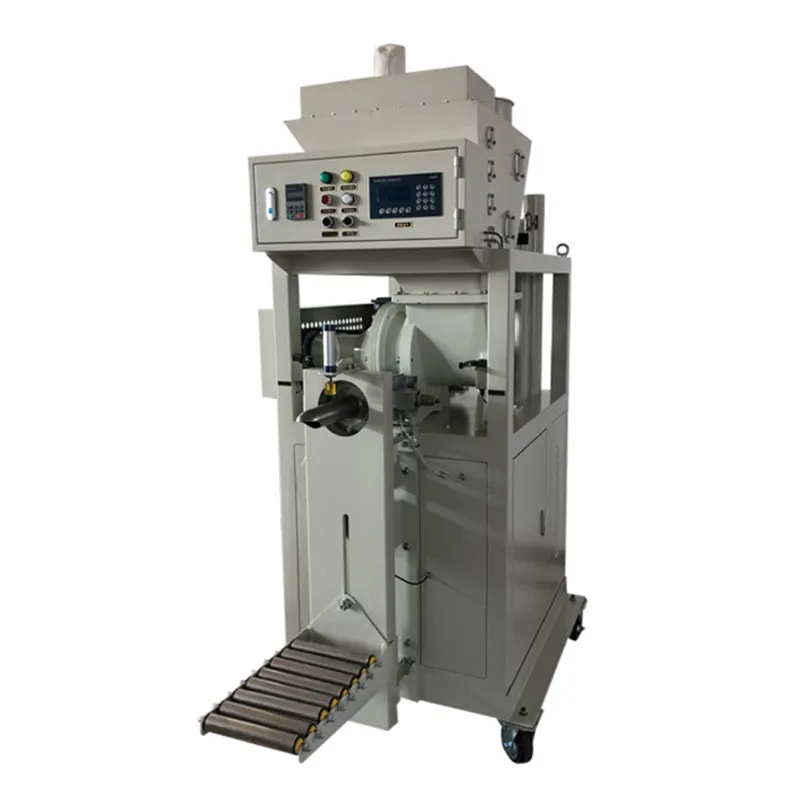
Например, для достижения сверхтонкого помола (менее 5 мкм) может потребоваться установка вторичного классификатора после основной мельницы. Это позволяет снять нагрузку с основного агрегата и повысить общую эффективность линии на 25-30%. Автоматизированные системы управления, интегрируемые в такие линии, позволяют оператору контролировать все параметры процесса с единой панели, включая данные с упаковочного оборудования (такого как автоматические машины HG1000 или HG5000 для уплотненных порошков), что замыкает цикл производства от сырья до готовой упаковки.
Часто задаваемые вопросы
Какой минимальный размер частиц может обеспечить воздушный классификатор?
Современные высокоскоростные центробежные классификаторы способны выделять фракции с размером частиц от 2 до 5 микрон. Для достижения таких результатов необходима высокая точность изготовления ротора (балансировка класса G2.5 и выше) и стабильный поток воздуха. Для материалов с низкой плотностью (например, некоторые полимеры) минимальный размер может быть немного больше из-за влияния броуновского движения и электростатики.
Можно ли использовать воздушный классификатор для влажных материалов?
Стандартные воздушные классификаторы не предназначены для работы с материалами, имеющими влажность выше 1-2%. Влажность приводит к слипанию частиц и образованию агломератов, которые неправильно классифицируются. Если материал гигроскопичен, необходимо использовать систему подачи осушенного воздуха или интегрировать сушильный блок в линию перед классификатором. В некоторых случаях применяется классификация в среде инертного газа с контролем точки росы.
Как часто нужно обслуживать ротор классификатора?
Периодичность обслуживания зависит от абразивности обрабатываемого материала. Для неабразивных материалов (кальцит, тальк) проверка подшипниковых узлов и балансировки рекомендуется каждые 2000-3000 часов работы. Для абразивных материалов (кварц, карбиды) интервал сокращается до 500-1000 часов. Регулярная вибрационная диагностика позволяет предсказать необходимость замены подшипников до возникновения аварийной ситуации.
В чем отличие первичного и вторичного классификатора?
Первичный классификатор обычно встроен в мельницу или установлен непосредственно после нее и осуществляет грубое разделение, возвращая крупную фракцию на доизмельчение. Вторичный классификатор устанавливается после циклона или фильтра и служит для дополнительной очистки готового продукта от крупных частиц (“хвостов”), повышая точность среза фракции. Использование вторичного классификатора оправдано при производстве высокочистых микропорошков.
Логистика и надежность поставок из Китая
При выборе поставщика оборудования из Китая российские покупатели часто опасаются сложностей с логистикой и гарантийным обслуживанием. Географическое положение производителя играет здесь решающую роль. Предприятия, расположенные в провинции Ляонин, такие как ООО «Инкоу Жуйфэн Порошковое Оборудование», находятся в выгодном положении благодаря развитой транспортной инфраструктуре региона.
Близость к международному аэропорту, железнодорожным терминалам и морскому порту Инкоу позволяет оптимизировать сроки доставки. Для срочных поставок запасных частей возможно использование авиафрахта, тогда как основное оборудование целесообразно транспортировать морем или по железной дороге, что значительно снижает стоимость логистики. Компания имеет опыт экспорта в Японию, Южную Корею, Вьетнам и другие страны, что подтверждает соответствие ее продукции международным стандартам качества и упаковки.
Кроме того, наличие собственной исследовательской базы и инженерной команды позволяет производителю оперативно вносить изменения в конструкцию оборудования под специфические требования заказчика. Это не просто массовое производство, а инжиниринговый партнерство. Принципы честности и взаимной выгоды, заложенные в философии компании, обеспечивают долгосрочную поддержку клиентов, включая техническое консультирование и помощь в монтаже.
Заключение: инвестиции в качество и эффективность
Выбор воздушного классификатора — это стратегическое решение, влияющее на конкурентоспособность вашей продукции на рынке. Не стоит рассматривать оборудование исключительно через призму начальной стоимости. Совокупная стоимость владения (TCO), включающая энергопотребление, затраты на обслуживание, потери сырья и простои, является более важным показателем.
Технологии, предлагаемые лидерами отрасли, такими как ООО «Инкоу Жуйфэн Порошковое Оборудование», позволяют достичь высокой точности сепарации при минимальных эксплуатационных расходах. Интеграция передовых решений в области порошковой инженерии, строгий контроль качества по циклу Деминга и комплексный подход EPC гарантируют, что ваша производственная линия будет работать стабильно и эффективно долгие годы.
Если вы планируете модернизацию существующей линии или запуск нового производства микропорошков, рекомендуем начать с технического аудита вашего сырья и формулирования четких требований к гранулометрии. Профессиональный подход к выбору оборудования окупается снижением себестоимости продукции и повышением ее рыночной привлекательности.
Для получения детальной консультации по подбору оборудования, расчета производительности и составления коммерческого предложения, свяжитесь с нашими специалистами. Мы готовы предоставить технические чертежи, референс-лист и организовать тестовый помол вашего материала на нашей базе.
Узнать больше о решениях для порошковой промышленности и воздушных классификаторах
Свяжитесь с нами сегодня