

Классификатор для талька: тонкая настройка помола от Производителя
2026-10-18
- Почему традиционные методы сепарации талька больше не работают
- Физика процесса: как работает центробежная классификация талька
- Типичные ошибки при эксплуатации и кейс из практики
- Технические характеристики и выбор оборудования
- Логистика и интеграция: почему важен поставщик полного цикла
- Заключение и рекомендации по закупке
Главное за 30 секунд
- Точность среза: Современные воздушные классификаторы обеспечивают дисперсность талька D97 ≤ 10 мкм с отклонением не более ±0.5 мкм, что критично для производства полимерных композитов и косметики премиум-класса.
- Энергоэффективность: Правильная настройка частоты вращения ротора и расхода воздуха позволяет снизить удельное энергопотребление на 18–22% по сравнению с устаревшими механическими сепараторами.
- Комплексный подход EPC: Интеграция классификатора в единую линию с мельницей и упаковкой (на примере решений ООО «Инкоу Жуйфэн Порошковое Оборудование») исключает потери продукта на этапах транспортировки и повышает общую рентабельность производства.
Почему традиционные методы сепарации талька больше не работают
Тальк — один из самых сложных материалов для тонкого измельчения и классификации. Его пластинчатая структура, низкая твердость по Моосу (1–1.5) и склонность к агломерации создают уникальные вызовы для инженеров. В нашей практике мы неоднократно сталкивались с ситуацией, когда закупка дорогостоящей шаровой или струйной мельницы не приводила к желаемому качеству конечного продукта. Проблема крылась не в самом помоле, а в некорректной работе узла классификации.
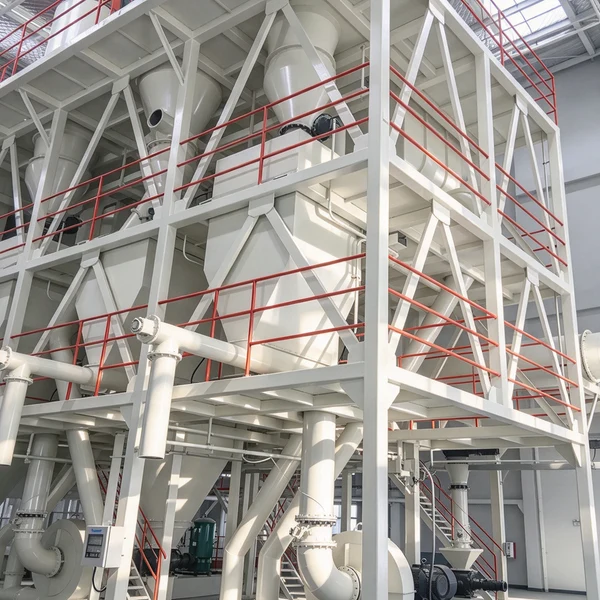
Классический классификатор для талька: тонкая настройка помола от Производителя требует понимания реологии порошка. Тальк обладает высокой липкостью. При неправильном подборе скорости воздушного потока частицы слипаются, образуя ложные крупные фракции, которые возвращаются в мельницу на доизмельчение. Это приводит к перепомолу, перегреву материала и деградации его белизны. Для производителей наполнителей для полипропилена или полиэтилена потеря белизны даже на 2–3 пункта означает переход продукции из категории «премиум» в «стандарт», что снижает маржинальность на 40%.
Современные требования рынка диктуют необходимость использования динамических воздушных классификаторов центробежного типа. Только они способны обеспечить четкий срез по верхней границе зерна (oversize control). Статические инерционные сепараторы, популярные в прошлом десятилетии, сегодня считаются технологическим тупиком для задач с дисперсностью менее 20 мкм. Они не могут компенсировать колебания плотности подачи материала, что неизбежно при работе с природным тальком, имеющим неоднородную структуру жилы.
Инженерный совет: При проектировании линии всегда закладывайте запас мощности вентилятора классификатора не менее 15% от расчетного. Это позволит компенсировать сопротивление фильтров рукавного типа, которое возрастает по мере их загрязнения в процессе эксплуатации.
Физика процесса: как работает центробежная классификация талька
Принцип действия современного классификатора основан на балансе двух сил: центробежной силы, отбрасывающей частицы к периферии, и силы аэродинамического сопротивления, увлекающей их к центру ротора. Граница разделения (cut point) определяется формулой, где ключевыми переменными являются частота вращения ротора и объемный расход воздуха.
Для талька критически важным параметром является форма частиц. Поскольку тальк имеет чешуйчатую структуру, его аэродинамическое сопротивление отличается от сферических частиц того же объема. Это означает, что стандартные калибровочные коэффициенты, применяемые для кальцита или барита, здесь не работают. Необходима индивидуальная настройка лопаточного аппарата ротора.
Влияние частоты вращения ротора на гранулометрический состав
Частота вращения ротора классификатора является основным инструментом оперативного управления качеством. Увеличение скорости вращения смещает границу разделения в сторону более мелких фракций. Однако существует предел. При превышении оптимальной скорости (для большинства промышленных моделей это диапазон 1200–1800 об/мин, в зависимости от диаметра ротора) начинается турбулизация потока внутри сепаратора.
Турбулизация приводит к тому, что крупные частицы начинают хаотично попадать в зону fines (готового продукта). Мы фиксировали случаи, когда попытка получить тальк марки МСО-8 (средний размер частицы 8 мкм) путем экстремального увеличения оборотов приводила к расширению спектра распределения. Вместо узкого пика получался «размазанный» график с высоким содержанием как сверхтонких, так и крупных частиц. Это брак для литьевых применений.
Роль вторичного воздуха и разрежения
Второй ключевой параметр — объем подаваемого транспортного воздуха. Он должен быть строго дозирован. Избыток воздуха увеличивает производительность, но ухудшает точность классификации. Недостаток воздуха ведет к забиванию каналов ротора и падению производительности всей линии.
Оптимальное соотношение воздуха и материала (air-to-material ratio) для талька составляет примерно 4:1 – 6:1 по массе, в зависимости от влажности сырья. Влажность талька не должна превышать 0.5%. Если сырье поступает с карьера с повышенной влажностью, необходима предварительная сушка или установка системы подогрева воздуха на входе в классификатор. Иначе липкий тальк налипнет на лопасти ротора, нарушив балансировку и геометрию потока.
Инженерный совет: Используйте частотные преобразователи (VFD) как на приводе ротора, так и на вентиляторе. Синхронизация их работы через ПЛК позволяет автоматически поддерживать стабильное качество продукта при колебаниях плотности сырья.
Типичные ошибки при эксплуатации и кейс из практики
Опыт показывает, что 70% проблем с качеством талькового порошка связаны не с оборудованием, а с нарушениями режимов эксплуатации. Рассмотрим наиболее частые ошибки и реальный пример из нашей инженерной практики.
Ошибка №1: Игнорирование износа защитного покрытия
Хотя тальк мягкий, он содержит сопутствующие минералы (хлорит, карбонаты), которые обладают абразивными свойствами. Со временем лопасти ротора и корпус классификатора изнашиваются. Зазор между ротором и статором увеличивается. Даже увеличение зазора на 2 мм может привести к ухудшению точности среза на 15–20%. Регулярный замер зазоров и замена изношенных элементов должны проводиться каждые 2000–3000 моточасов.
Ошибка №2: Нестабильная подача питания
Классификатор не может эффективно работать, если на него поступают «пробки» материала. Использование шнековых питателей без систем стабилизации давления приводит к пульсациям нагрузки. В моменты пиковой нагрузки классификатор «проскакивает» крупные частицы. Решение — использование вибрационных питателей с обратной связью по току двигателя мельницы или установке буферных бункеров с системой аэрации.
Реальный кейс: Проблема «серого» талька на производстве полимеров
Один из наших клиентов, производитель мастербачей, столкнулся с проблемой: при переходе на новое сырье с месторождения в Сибири цвет конечного продукта стал сероватым. Анализ показал, что проблема не в цвете самого талька, а в перегреве. Из-за неправильно настроенного классификатора циркуляция материала в замкнутом контуре «мельница-классификатор» увеличилась в 2.5 раза. Материал циркулировал слишком долго, подвергаясь многократным ударам и трению, что привело к локальному повышению температуры выше 120°C. Это вызвало деструкцию органических примесей, присутствующих в тальке, и изменение оптических свойств.
Решение было найдено совместно с инженерами ООО «Инкоу Жуйфэн Порошковое Оборудование». Мы провели аудит системы и выявили, что угол установки направляющих лопаток на входе в классификатор был оптимизирован под более легкое сырье. После корректировки угла и настройки частоты вращения ротора с 1450 до 1620 об/мин, циркуляционная нагрузка снизилась на 40%. Температура в контуре упала до нормативных 65°C, а белизна продукта восстановилась. Этот случай подчеркивает важность комплексного подхода: классификатор нельзя настраивать изолированно от мельницы.
Технические характеристики и выбор оборудования
При выборе классификатора для талька необходимо опираться на конкретные технические параметры, а не только на заявленную производительность. Ниже приведена сравнительная таблица параметров, характерных для современных решений, доступных на рынке.
| Параметр | Эконом-сегмент (Базовая модель) | Премиум-сегмент (Высокоточная модель) | Влияние на процесс |
|---|---|---|---|
| Точность среза (D97) | ± 2.5 мкм | ± 0.5 – 1.0 мкм | Определяет однородность наполнителя в полимере. Высокая точность улучшает механические свойства пластика. |
| Материал контактных частей | Углеродистая сталь Q235 | Нержавеющая сталь 304/316L или керамическое покрытие | Влияет на цветность продукта (отсутствие примесей железа) и срок службы оборудования. |
| Система управления | Ручная регулировка заслонок | Автоматизированная система с ПЛК и датчиками давления | Автоматика стабилизирует качество при смене сырья и снижает влияние человеческого фактора. |
| Энергопотребление (удельное) | 0.8 – 1.2 кВт·ч/т | 0.5 – 0.7 кВт·ч/т | Прямое влияние на себестоимость тонны продукта. Окупаемость за счет экономии энергии — 12–18 месяцев. |
| Герметичность | Стандартные уплотнения | Двойные торцевые уплотнения с продувкой азотом/воздухом | Предотвращает выброс пыли в цех и попадание масла из подшипников в продукт. |
Выбор между моделями зависит от конечного применения талька. Для производства кровельных материалов или керамики низких сортов достаточно базовых моделей. Однако для автомобильного пластиката, медицинских изделий или высококачественной бумаги требуется оборудование премиум-класса с автоматической стабилизацией процессов.
Логистика и интеграция: почему важен поставщик полного цикла
Покупка классификатора как отдельного узла часто приводит к проблемам стыковки с существующей линией. Разные производители используют различные стандарты фланцев, типы пневмотранспорта и протоколы автоматики. Именно поэтому рынок все чаще смещается в сторону поставщиков, предлагающих комплексные решения.
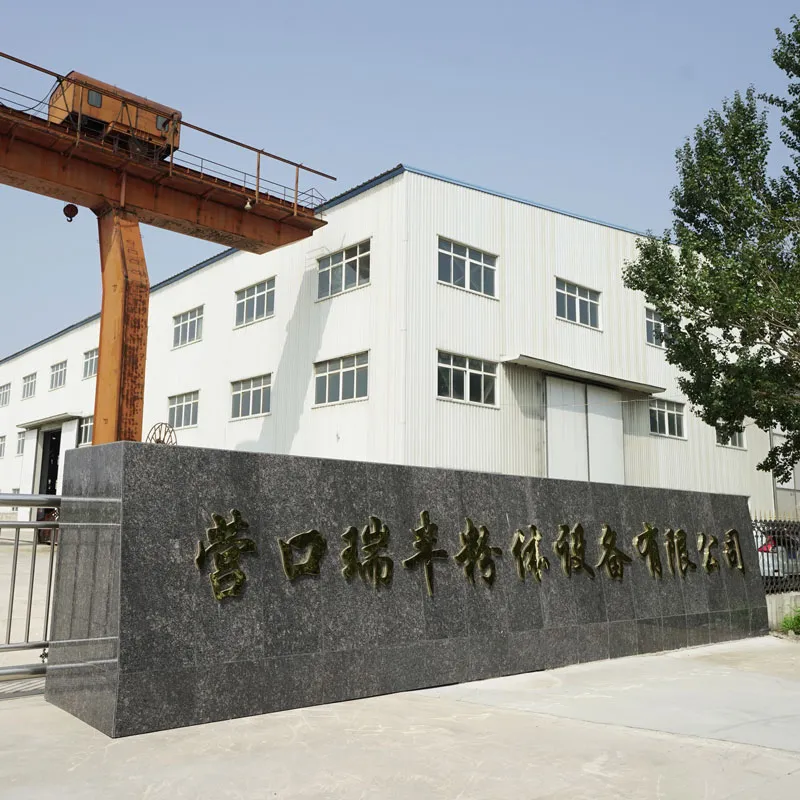
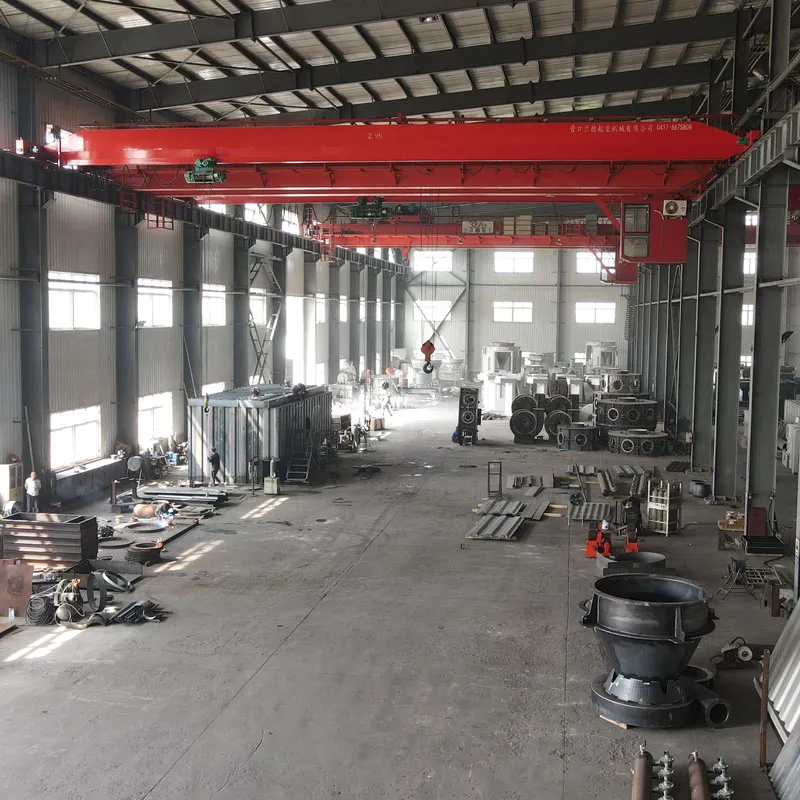
Ярким примером такого подхода является деятельность компании ООО «Инкоу Жуйфэн Порошковое Оборудование». Расположенное в городе Инкоу (провинция Ляонин), предприятие использует свое стратегическое положение near порта и транспортных магистралей для обеспечения быстрой логистики. Но главное преимущество заключается в инженерной компетенции. Компания не просто продает «железо», она интегрирует классификаторы в единую экосистему с кольцевыми или струйными мельницами и системами упаковки.
В портфеле решений ООО «Инкоу Жуйфэн Порошковое Оборудование» представлены вторичные классификаторы, которые позволяют получать сверхтонкие фракции (микронизированный тальк) с высокой эффективностью. Важным аспектом является наличие собственной исследовательской базы. Инженеры компании проводят тесты на пилотных установках перед отгрузкой, моделируя реальные условия эксплуатации заказчика. Это позволяет избежать сюрпризов на этапе пусконаладки.
Кроме того, компания предлагает полный цикл EPC-услуг «под ключ». Это означает, что заказчик получает не просто набор машин, а работающий заводской модуль, включающий техническое консультирование, проектирование, автоматизацию и сервисное сопровождение. Наличие сертификатов качества и соответствие международным стандартам (включая адаптацию под требования ТР ТС для рынка РФ и СНГ) делает их продукцию конкурентоспособной альтернативой европейским брендам, но с более привлекательной стоимостью владения.
Особое внимание уделяется постпродажному обслуживанию. Учитывая сложность настройки классификаторов, наличие удаленной диагностики и возможности оперативной поставки запчастей (благодаря складской программе и логистике из Инкоу) является решающим фактором при выборе поставщика.
Заключение и рекомендации по закупке
Тонкая настройка помола талька — это не разовое действие, а непрерывный технологический процесс. Успех зависит от трех факторов: качества самого оборудования (точность изготовления ротора, герметичность), квалификации персонала (понимание физики процесса) и системного подхода к интеграции линии.
Мы рекомендуем при закупке оборудования обращать внимание не только на цену единицы, но и на наличие сервиса тестирования сырья. Требуйте у поставщика провести пробный помол вашего конкретного талька. Запросите гранулометрический отчет и данные по энергопотреблению. Это единственный способ гарантировать, что классификатор для талька: тонкая настройка помола от Производителя будет соответствовать вашим производственным задачам.
Если вы планируете модернизацию линии или запуск нового производства, целесообразно рассмотреть предложения от компаний с опытом реализации проектов EPC. Это минимизирует риски простоев и обеспечит быстрый выход на проектную мощность.
Готовы оптимизировать производство талька?
Не рискуйте качеством вашей продукции. Свяжитесь с нашими техническими специалистами для бесплатного аудита вашей текущей схемы классификации. Мы подготовим индивидуальное коммерческое предложение и технический паспорт оборудования, адаптированный под ваши требования.